
 English
 Español
 русский
Новости
Дом / Новости / Новости отрасли / Что включает в себя процесс ковки титана? Шаги, температура и оборудование
Кованый фланец из титанового сплава (TC4) для морской системы привода попал на инспекционный стенд со спецификациями поковки, допускающими отклонение температуры заготовки только на 15°C в течение двухчасовой выдержки. Такой допуск не является чем-то исключительным при ковке титана; это нормальная операционная дисциплина. Поскольку окончательная микроструктура, механические свойства и стоимость титана во многом определяются в кузнице, любой покупатель или инженер, заказывающий ковку титана, должен точно понимать, что включает в себя этот процесс.
Процесс ковки титана включает в себя нагрев титановой заготовки или слитка до точной температуры (обычно от 850°C до 1050°C в зависимости от сплава), а затем ее пластическую деформацию при контролируемой скорости деформации с помощью гидравлического пресса или молота с последующим контролируемым охлаждением, термообработкой и механической обработкой.
В отличие от стали, титановые сплавы имеют узкий температурный диапазон деформируемости. Если заготовка превышает β-трансус, могут образоваться крупные β-зерна, которые невозможно измельчить при последующей термообработке. Если температура слишком холодная, напряжение текучести резко возрастает и может возникнуть растрескивание. Вот почему ковка титана требует управления печью с обратной связью, цифровой пирометрии и прессов, способных точно регулировать скорость плунжера.
Бета-трансус: температура, при которой титановый сплав становится на 100% β-фазой. Для Ti-6Al-4V температура β-перехода составляет примерно 995°C. Ковка выше этой точки называется β-ковкой; ковка ниже нее – это α-β-ковка.
Ковка титана – это, прежде всего, задача терморегулирования. Правильная температура обработки зависит от класса сплава, но у каждого титанового сплава есть одна жесткая граница: β-трансус.
Для α-β-сплавов, таких как Ti-6Al-4V, α-β-ковку проводят при температуре на 30–80°С ниже β-перехода, обычно при 900–980°С. Это создает бимодальную микроструктуру с хорошим удлинением и сопротивлением усталости. β-поковка над переходником обеспечивает более высокое сопротивление ползучести, но меньшую пластичность при растяжении, и ее выбирают только для определенных вращающихся частей реактивных двигателей или энергетических турбин.
Нагрев должен быть равномерным. Теплопроводность титана составляет примерно одну треть от теплопроводности стали, а это означает, что толстые секции могут иметь серьезные температурные градиенты. Время выдержки обычно устанавливается равным 1 минуте на 25 мм поперечного сечения с последующей проверкой термопарой при производственной ковке.
Типичный цикл ковки титана в открытом штампе или с прокаткой колец состоит из шести повторяющихся этапов, каждый из которых имеет свои риски отказа.
Для поковки диска TC4 диаметром 400 мм обычно требуется 15–20 % избыточного материала для компенсации образования окалины, несоответствия матрицы и окончательной обработки по сравнению с 5–10 % для стали.
Прессы, а не молоты, являются основным оборудованием для управления движением штамповки титана в открытых штампах. Пресс может поддерживать медленную постоянную скорость плунжера, в то время как молоток оказывает удары с высокой скоростью деформации, которые могут вызвать появление полос адиабатического сдвига в титане.
В компании Maiterio Intelligent Equipment на линиях открытой ковки используются гидравлические прессы со скоростью поршня ниже 10 мм/с для титана. Для кольцеобразных титановых деталей кольцевые прокатные станы производят бесшовные прокатанные кольца с лучшим потоком зерен, чем обработанные прутки. Выбор между прессом, молотком и кольцевым роликом влияет на микроструктуру: медленная деформация способствует образованию глобулярного α, тогда как быстрая деформация рискует растрескиваться на границах зерен.
Линии ковки в открытых штампах Maiterio обрабатывают титан и другие жаропрочные сплавы для требовательных клиентов, часто в сочетании с собственной черновой обработкой для контроля допусков.
 Детали для открытой ковки из титана и жаропрочных сплавов Завод поставляет валы, шестерни, диски и цилиндры открытой штамповки для металлургического, энергетического, горнодобывающего и строительного оборудования с собственной черновой обработкой для контроля допусков. Посмотреть продукт →
 Поковки из специального материала из алюминия и нержавеющей стали Изучите специальные поковки, изготовленные из таких марок алюминия, как 6061, 7075, 5083 и нержавеющих сталей 304, 316, 17-4PH, подходящих для требовательных применений жаропрочных сплавов. Посмотреть продукт →
После ковки титановые детали не закаливаются, как сталь. Их охлаждают на неподвижном воздухе, затем подвергают определенному циклу термообработки в зависимости от сплава и желаемого класса прочности.
Для Ti-6Al-4V отжиг проводят при температуре 700–850°C с последующим охлаждением на воздухе. Обработка раствором и старение при 900–960°C, а затем при 480–600°C обеспечивают более высокую прочность при некотором жертвовании вязкостью разрушения. Поскольку титан вступает в реакцию с кислородом при температуре выше 650°C, любую термообработку необходимо проводить в контролируемой атмосфере или с использованием защитных покрытий. Поверхность без окалины сохраняет усталостную прочность материала.
Обработка титановых поковок также отличается от обработки стали. Низкая теплопроводность металла концентрирует тепло на режущей кромке, что приводит к быстрому износу инструмента. Твердосплавные инструменты с подачей СОЖ под высоким давлением и низкой скоростью вращения шпинделя входят в стандартную комплектацию. Вертикальные токарные станки с ЧПУ и горизонтальные токарные станки Maiterio обычно используются для чистовой обработки титановых колец и валов до шероховатости поверхности Ra 0,8 мкм или выше.
Окончательная приемка титановой поковки зависит от трех независимых факторов: микроструктуры, ультразвуковой прочности и механических свойств.
Для оценки микроструктуры используются металлографические срезы, протравленные реагентом Кролла, чтобы убедиться, что обработка α-β не пересекает β-трансус. Ультразвуковой контроль выявляет внутренние пустоты, включения и трещины, невидимые невооруженным глазом. Испытания на растяжение, удар и твердость подтверждают, что прочность и пластичность соответствуют спецификациям заказа. Кроме того, для аэрокосмической и энергетической промышленности необходима полностью документированная цепочка отслеживания от расплава слитков до окончательной обработки. Система управления качеством Maiterio соответствует стандартам ISO 9001 и 14001 и включает собственные процедуры тестирования высоколегированных материалов.
Единственной наиболее частой причиной брака титановой поковки является перегрев β-трансуса. Вот почему каждый надежный процесс ковки титана включает в себя выдержку, проверенную термопарой, и письменный журнал печи.
Ковка титана требует более узкого температурного диапазона, более низких скоростей деформации, предварительного нагрева штампов и более строгого контроля атмосферы в печи. β-переход является жестким верхним пределом для большинства α-β-сплавов, тогда как сталь не имеет эквивалентной границы укрупнения зерна для обычных углеродистых и легированных сталей.
β-трансус — это температура, при которой титановый сплав полностью переходит в β-фазу. Превышение этой температуры даже на 10°C во время ковки может привести к образованию полностью β-структуры, которая преобразуется в грубые α-пластины, снижая пластичность и усталостную долговечность. Инженеры-технологи измеряют фактическое перемещение каждой партии с помощью дифференциального термического анализа.
Да. Титановые бесшовные кольца прокатываются на радиально-осевых станах. В этом процессе используется тот же терморегулятор, что и при ковке в открытых штампах, но режим деформации обеспечивает циркуляцию зерна, что полезно для обойм подшипников и фланцев, подвергающихся окружному напряжению.
Шлифование удаляет обогащенный кислородом α-корпус, а механическая обработка удаляет оставшуюся окалину или обезуглероживание. Затем детали подвергаются термической обработке, при необходимости выпрямляются и проверяются методом цветной дефектоскопии или ультразвуковым контролем перед приемкой.
 Поковки из титанового сплава ТА10
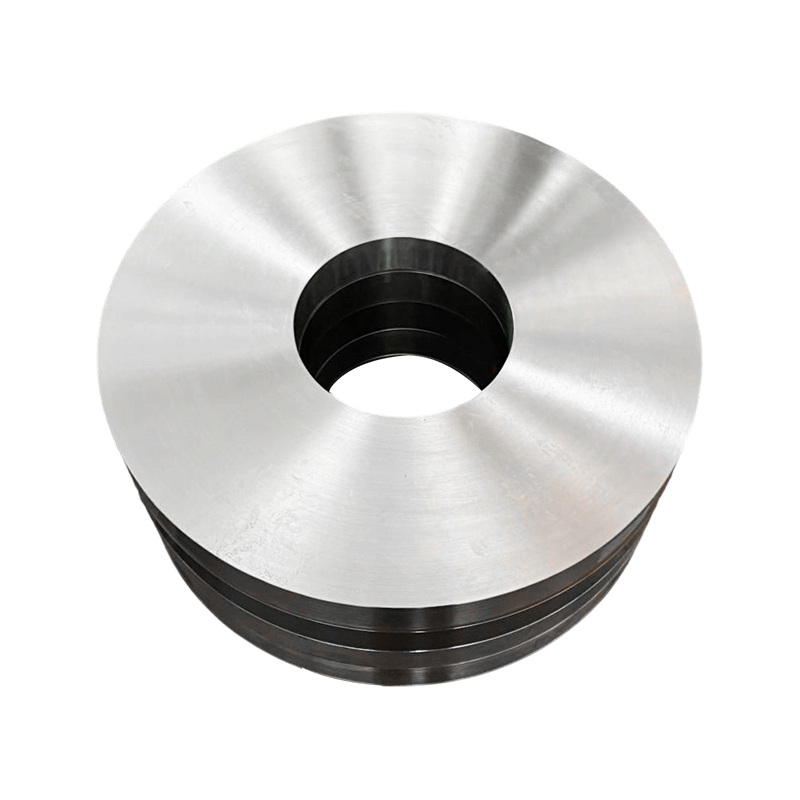 Поковки из титанового сплава TC4
 Поковки из нержавеющей стали 2Cr13
 Поковки из сплава 2А12 АЛ
 Поковки из нержавеющей стали 17-4ph
 Кованые блоки для тяжелой строительной техники
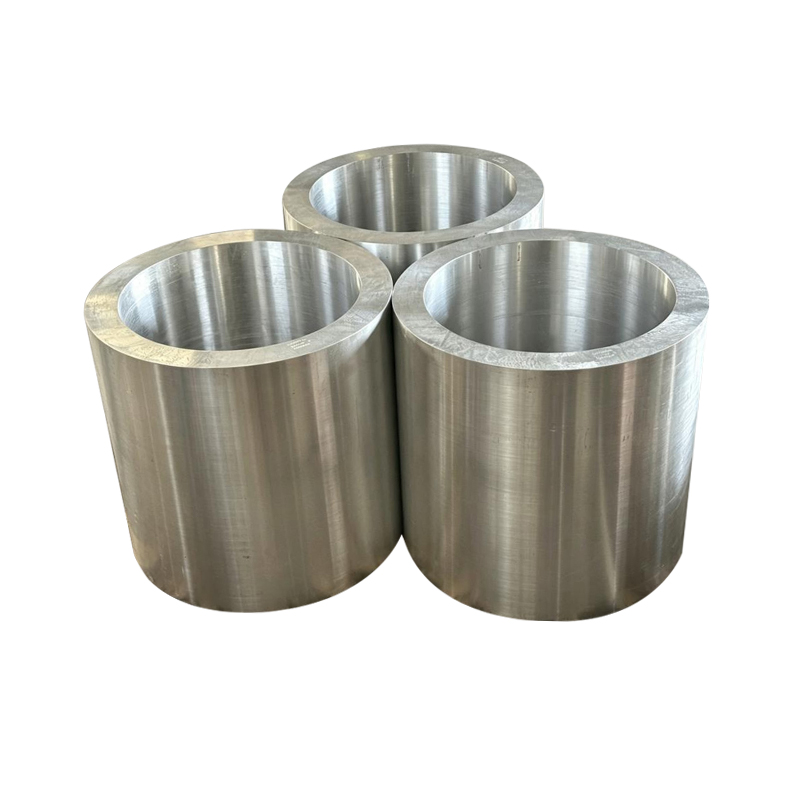 Поковки из сплава 5А06 АЛ
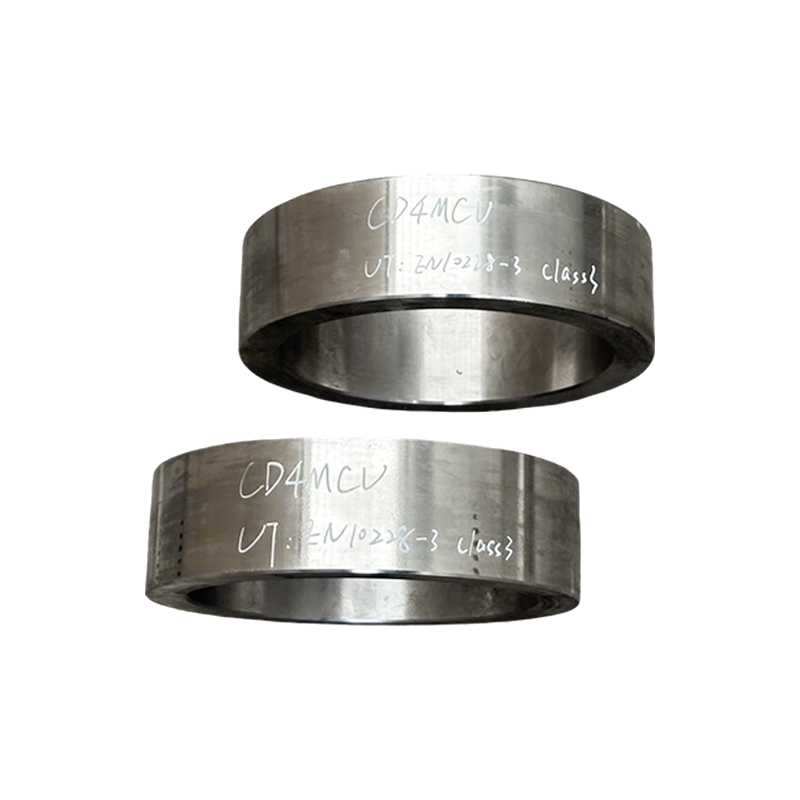 CD4MCU дуплексные поковки из нержавеющей стали
 Поковки из сплава 5083 AL
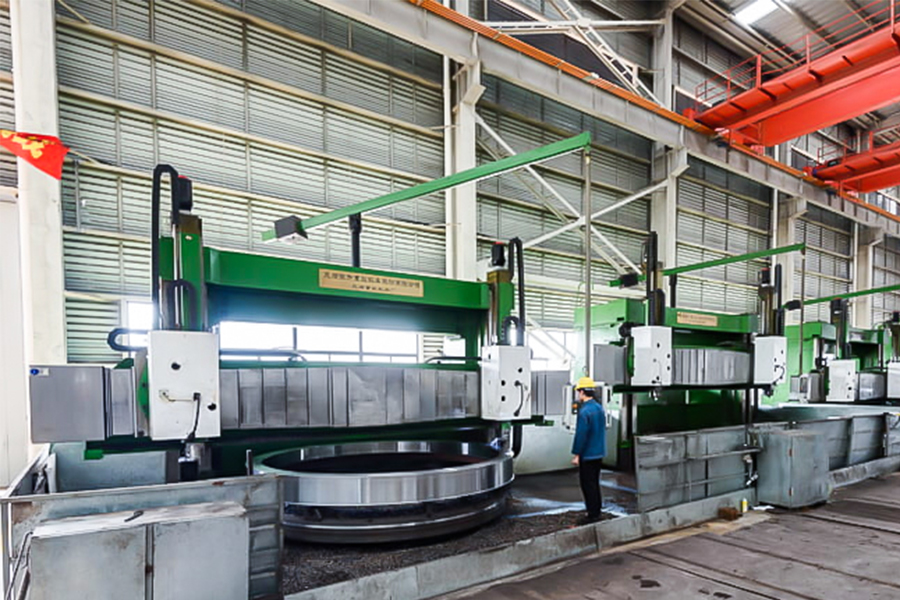 Двухколонный вертикально-токарный станок с ЧПУ
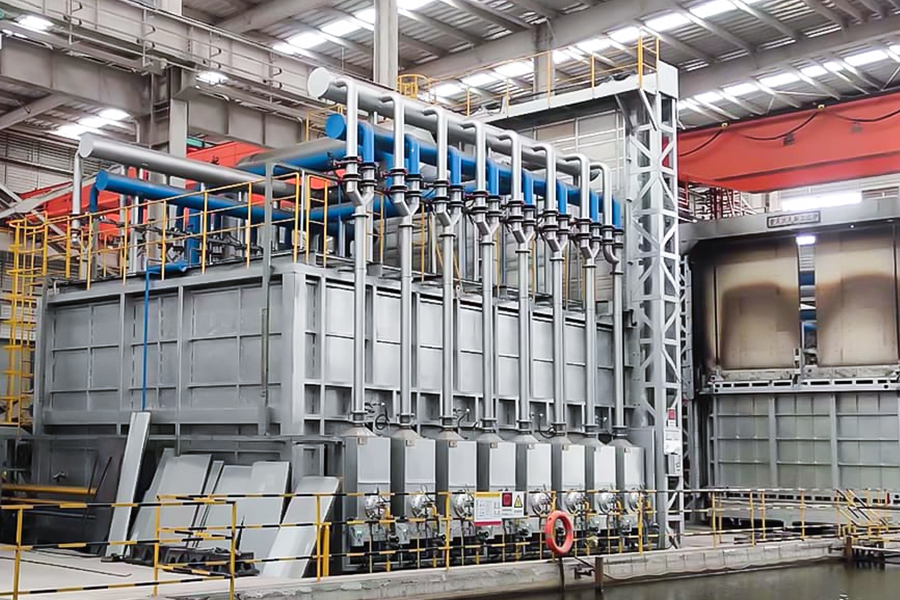 Печь для термообработки
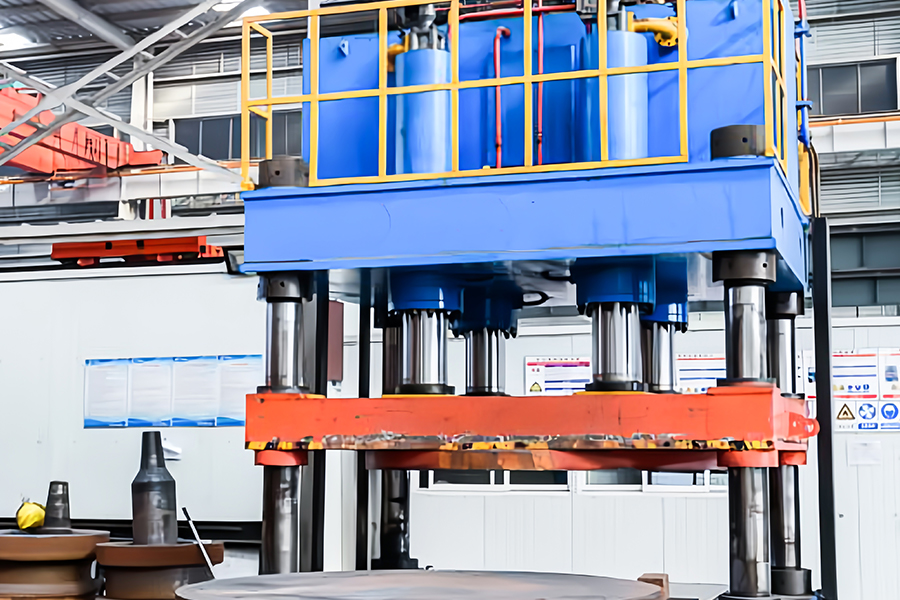 Выпрямитель
№ 1317, улица Ганчэн, город Дацзинь, провинция Чжэнцзян, Чжэнсу, Китай
WhatsApp:+86-151 5156 6388 Terry Huang
+86-151 5156 6388 Terry Huang
+86-138 1299 2607 Maggie Xia
Terry Huang -VP of Sales
[email protected]
Maggie Xia -VP of Sales
[email protected]

 Предыдущий