
 English
 Español
 русский
Новости
Дом / Новости / Новости отрасли / Кованый алюминий 7075 против алюминия 6061: прочность на разрыв, анодирование и обрабатываемость
Выбор между коваными алюминиевыми сплавами 7075 и 6061 — постоянное решение для инженеров и специалистов по снабжению, которым нужны легкие компоненты с предсказуемыми механическими характеристиками. Хотя оба являются деформируемыми алюминиевыми сплавами, упрочняемыми старением, их химические группы, пределы прочности, поведение поверхности и затраты на обработку существенно различаются. В этом руководстве сравниваются кованые алюминиевые сплавы 7075 и 6061 по трем факторам, которые наиболее важны для прецизионных деталей: прочность на разрыв, качество анодирования и обрабатываемость.
Практические различия начинаются со слитка. Сплав 7075 относится к системе алюминий-цинк-магний-медь (Al-Zn-Mg-Cu), а сплав 6061 — к системе алюминий-магний-кремний (Al-Mg-Si). Философия легирования проста: сплав 7075 предназначен для максимизации прочности за счет плотного осаждения MgZn. 2 частиц, тогда как 6061 подчеркивает всесторонние характеристики с хорошей коррозионной стойкостью и свариваемостью.
| Элемент | 7075 (мас.%) | 6061 (мас.%) |
|---|---|---|
| Цинк (Zn) | 5,1 – 6,1 | 0,25 макс. |
| Магний (Мг) | 2,1 – 2,9 | 0,8 – 1,2 |
| Медь (Cu) | 1,2 – 2,0 | 0,15 – 0,40 |
| Кремний (Si) | 0,40 макс. | 0,40 – 0,80 |
| Хром (Cr) | 0,18 – 0,28 | 0,04 – 0,35 |
| Железо (Fe) | 0,50 макс. | 0,70 макс. |
Высокое содержание цинка и меди в 7075 способствует дисперсионному твердению. В 6061 магний и кремний образуют Mg. 2 Выделяется кремний, который обеспечивает умеренную прочность, сохраняя при этом сбалансированные характеристики относительного удлинения и коррозии. Эта разница проявляется в каждом последующем свойстве.
В состоянии Т6, наиболее распространенной термообработке для обоих сплавов, кованая сталь 7075 обеспечивает предел текучести примерно 435–505 МПа и предел прочности на разрыв 510–570 МПа. Кованая сталь 6061-Т6 обычно достигает предела текучести 240–275 МПа и предела прочности на разрыв 290–310 МПа. С практической точки зрения, 7075 обеспечивает предел текучести примерно на 80% выше, чем 6061.
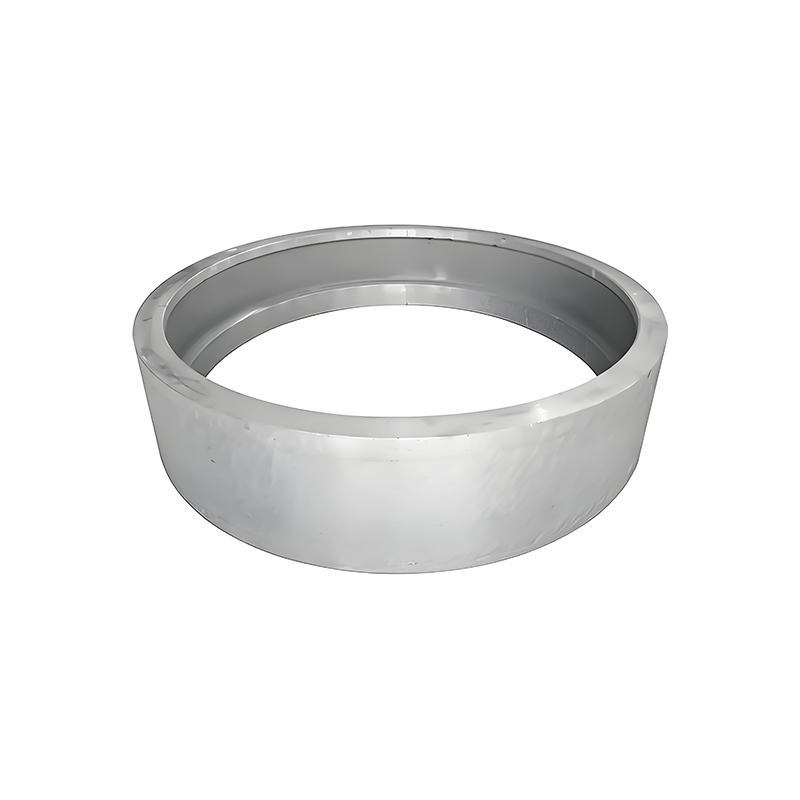 Поковки из алюминиевого сплава 7075 для высокопрочных конструктивных деталей Обладая примерно на 80 % более высоким пределом текучести, чем у 6061 в состоянии T6, поковки 7075 подходят для компонентов, выдерживающих большие нагрузки, таких как шестерни и фланцы, где уменьшение размера сечения снижает вес при сохранении грузоподъемности. Посмотреть продукт →
Этот разрыв обусловлен системой Zn-Mg-Cu: после искусственного старения выделения 7075 становятся более крупными и многочисленными, что более эффективно блокирует движение дислокаций. Для конструктивных компонентов, таких как кованые шестерни, фланцы валов и корпуса подшипников в ветроэнергетике и тяжелом машиностроении, дополнительная прочность позволяет уменьшить размеры секций, снижая массу без ущерба для грузоподъемности.
Удлинение говорит о другом. У 6061 обычно удлинение в Т6 составляет 10–14 %, а у 7075 – около 6–10 %. Если поглощение энергии или формуемость после ковки имеют решающее значение, 6061 является более щадящим выбором.
Анодирование — это обычная операция после ковки алюминиевых деталей, которым требуется износостойкость, защита от коррозии или особая эстетическая отделка. Сплав 6061 широко известен как один из лучших алюминиевых сплавов для анодирования. Низкое содержание меди обеспечивает прозрачное, яркое, однородное покрытие, которое устойчиво воспринимает красители независимо от того, является ли оно прозрачным, черным или нестандартным цветом.
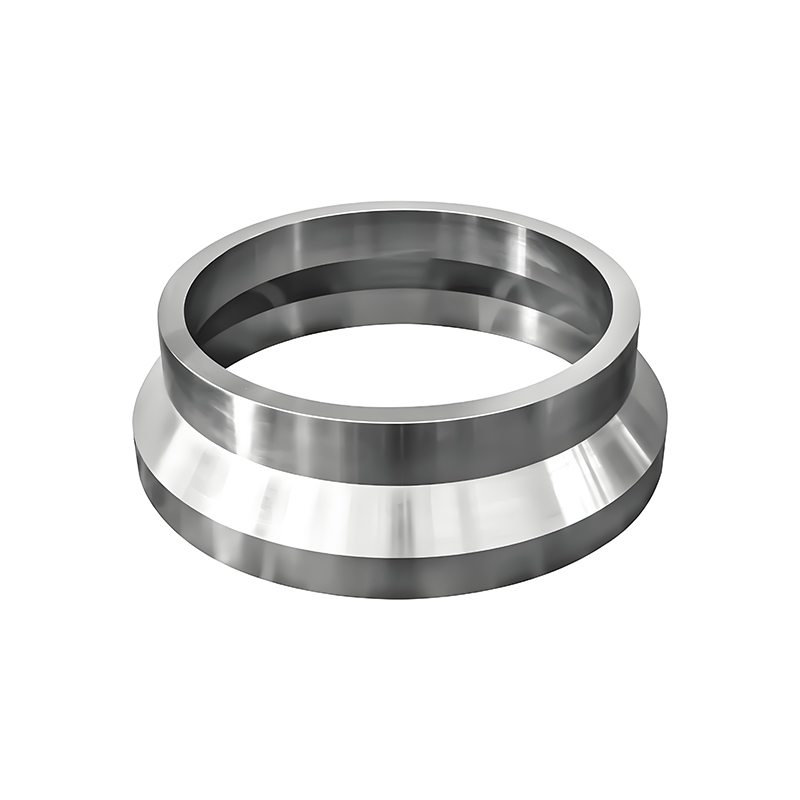 Поковки из алюминиевого сплава 6061 с превосходной реакцией на анодирование Поковки 6061, известные своей однородной яркой анодированной отделкой, сочетают в себе прочность, пластичность и стоимость, что делает их практичным выбором для деталей конструкций, требующих прозрачного или цветного анодного покрытия. Посмотреть продукт →
Сплав 7075 анодируется приемлемо, но с некоторыми недостатками. Интерметаллические частицы с высоким содержанием меди могут вызывать слегка более темные или неравномерные оттенки в прозрачных анодированных покрытиях, особенно когда геометрия детали создает различную плотность тока. На практике 7075 часто обозначается темными цветами анодирования или используется без анодирования, когда применение преимущественно структурное. Для обоих сплавов возможно анодирование серной кислотой типа II и твердого покрытия типа III; Анодирование твердого покрытия часто применяется к стали 7075 для восстановления износостойкости, которую сама по себе высокая прочность не обеспечивает.
Обрабатываемость часто является решающим фактором в стоимости производства. Сплав 6061, как известно, легко поддается механической обработке: он дает короткую, хорошо ломающуюся стружку, позволяет работать на высоких скоростях резания и оставляет прекрасную поверхность, которая часто исключает вторичную полировку. При наличии подходящей СОЖ и стандартного твердосплавного инструмента поковки из стали 6061 можно точить, фрезеровать и сверлить со скоростью, обеспечивающей максимальную производительность.
7075 менее снисходителен, но не сложен. Тот же цинк и медь, которые повышают прочность, также увеличивают деформационное упрочнение и производят более прочную и вязкую стружку. Операторы обычно снижают скорость резания на 20–30 % по сравнению с 6061, используют пластины с более острой геометрией и полагаются на жесткие настройки, чтобы избежать вибрации. В результате получается чистая, повторяемая отделка, но время цикла и затраты на инструменты, естественно, выше.
Одно важное замечание: кованый материал обычно обрабатывается более предсказуемо, чем литой, поскольку процесс ковки закрывает поры и улучшает зернистую структуру. Это преимущество применимо как к 7075, так и к 6061, когда деталь поставляется в виде кованой заготовки, а не отлитой.
Оба сплава поддаются ковке, но их технологические окна различаются. Сплав 6061 имеет широкий диапазон температур ковки, примерно 400–500°С, и меньшую устойчивость к деформации. Это делает его идеальным для обработки сложных геометрий в закрытых штампах, а также для операций с открытыми штампами, таких как кованые валы, кольца и цилиндры. Для сплава 7075 требуется более плотное окно, примерно 350–420°C, и более высокие усилия прессования. Он лучше всего подходит для более простой геометрии, где выигрышем является максимальная механическая прочность.
Термическая обработка также отличается чувствительностью. Оба сплава обрабатываются на раствор и искусственно состариваются до состояния Т6. 7075 требует точного контроля закалки, чтобы избежать искажений, тогда как 6061 более терпим. Для такого поставщика, как Maiterio Intelligent Equipment, который управляет линиями открытой ковки, кольцевыми прокатными станами, печами для термообработки и цехами механической обработки с ЧПУ, обработка обоих сплавов собственными силами является рутинной задачей.
Ни один сплав не является универсальным; выбор зависит от загруженной среды, требований к поверхности и бюджета. Используйте это руководство по принятию решений:
Для краткого ознакомления в таблице ниже приведены основные различия в кованых состояниях:
| Критерии | 7075-Т6 | 6061-T6 |
|---|---|---|
| Предельная прочность на растяжение | 510–570 МПа | 290–310 МПа |
| Предел текучести | 435–505 МПа | 240–275 МПа |
| Анодирование однородность | Хороший, темный оттенок | Отличный, яркий финиш |
| Обрабатываемость | Умеренный | Отлично |
| Свариваемость | Бедный | Хорошо |
| Типичная стоимость | Высшее | Нижний |
Кованая сталь 7075-T6 имеет предел текучести примерно на 80% выше, чем кованая сталь 6061-T6. 7075 — лучший выбор, когда требуется максимальная прочность. Марку 6061 следует выбирать, когда достаточна умеренная прочность в сочетании с лучшей коррозионной стойкостью и свариваемостью.
Оба сплава можно анодировать, но 6061 дает более яркое и однородное прозрачное анодированное покрытие. 7075 имеет тенденцию приобретать немного более темный или менее однородный оттенок; выбор темных цветов анодирования сводит к минимуму этот эффект.
Для стали 7075 требуется примерно на 20–30 % меньшая скорость резания и более острый инструмент из-за более высокой твердости и большей склонности к наклепу. Сплав 6061 более экономичен в обработке, особенно при крупносерийном производстве с ЧПУ.
Forged 7075 используется в аэрокосмической, оборонной и автомобильной промышленности. Кованый 6061 широко используется в ветроэнергетике, строительной технике, морском оборудовании и общепромышленном оборудовании, где важны коррозионная стойкость и экономическая эффективность.
Maiterio Intelligent Equipment поддерживает специальные возможности по ковке алюминиевых сплавов, включая 7075, 6061, 2A12, 5083 и 5A06. На предприятии имеются молоты для открытой ковки, станы для прокатки бесшовных колец, печи для термообработки и более 70 станков с ЧПУ, поэтому кованые заготовки могут поставляться уже обработанными и готовыми к сборке. Для инженеров, сравнивающих поставщиков поковок, практический опыт работы в цехах имеет такое же значение, как и паспорта сплавов — узнайте больше в нашем руководстве по выбор подходящего поставщика поковок .
 Поковки из титанового сплава ТА10
 Поковки из титанового сплава TC4
 Поковки из нержавеющей стали 2Cr13
 Поковки из сплава 2А12 АЛ
 Поковки из нержавеющей стали 17-4ph
 Кованые блоки для тяжелой строительной техники
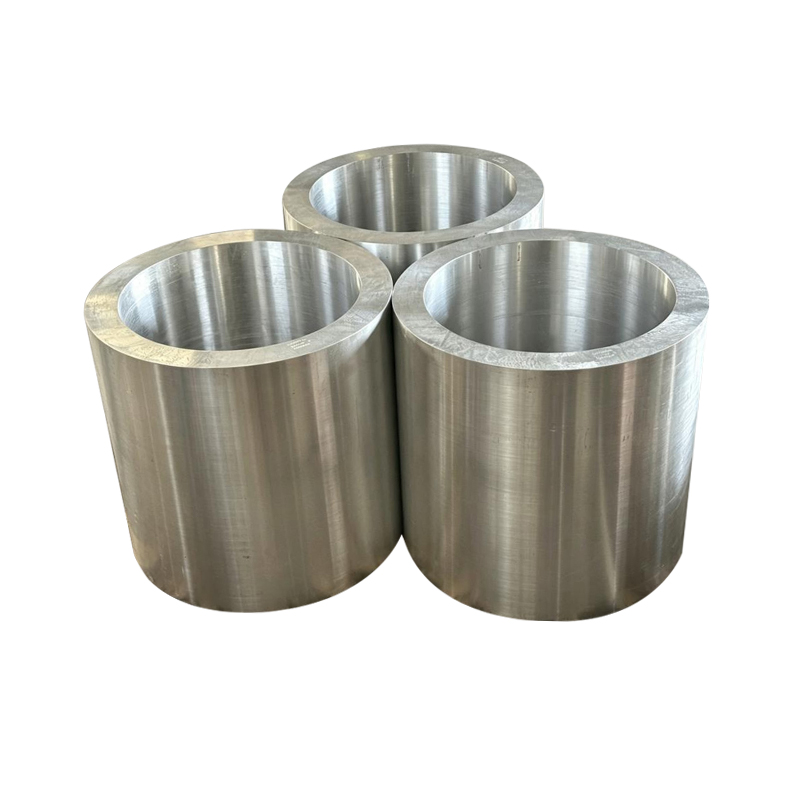 Поковки из сплава 5А06 АЛ
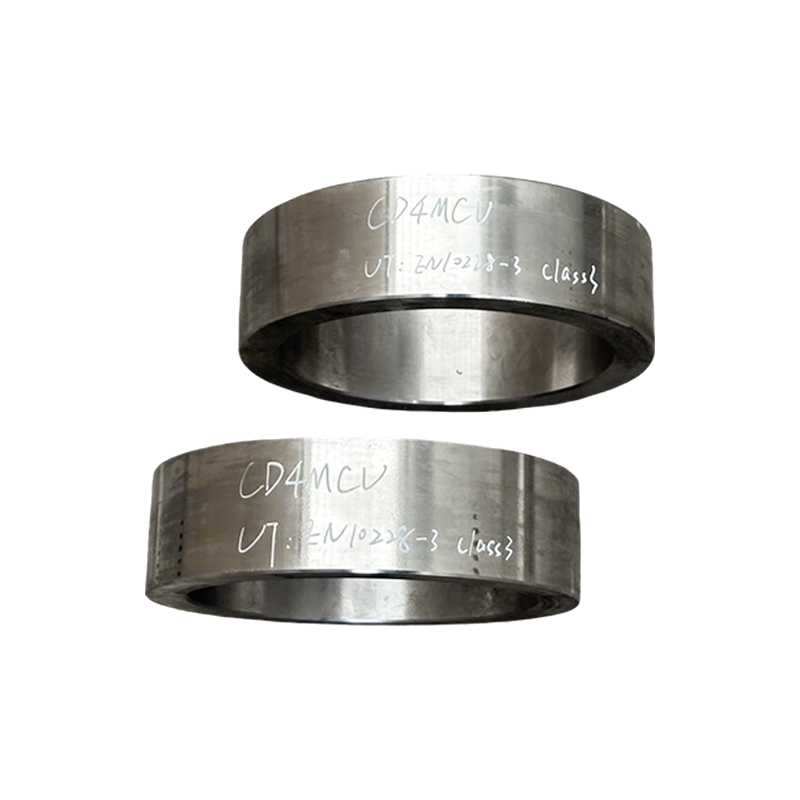 CD4MCU дуплексные поковки из нержавеющей стали
 Поковки из сплава 5083 AL
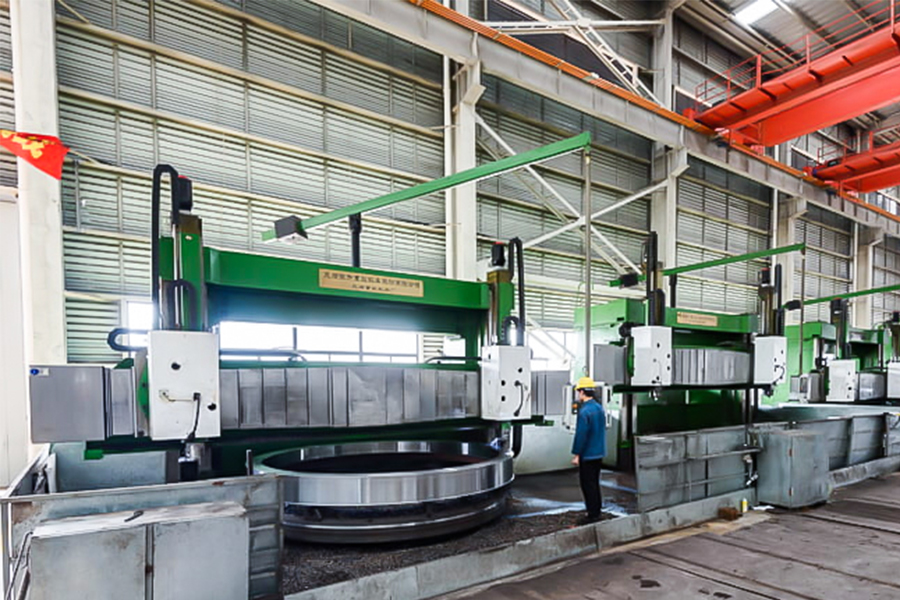 Двухколонный вертикально-токарный станок с ЧПУ
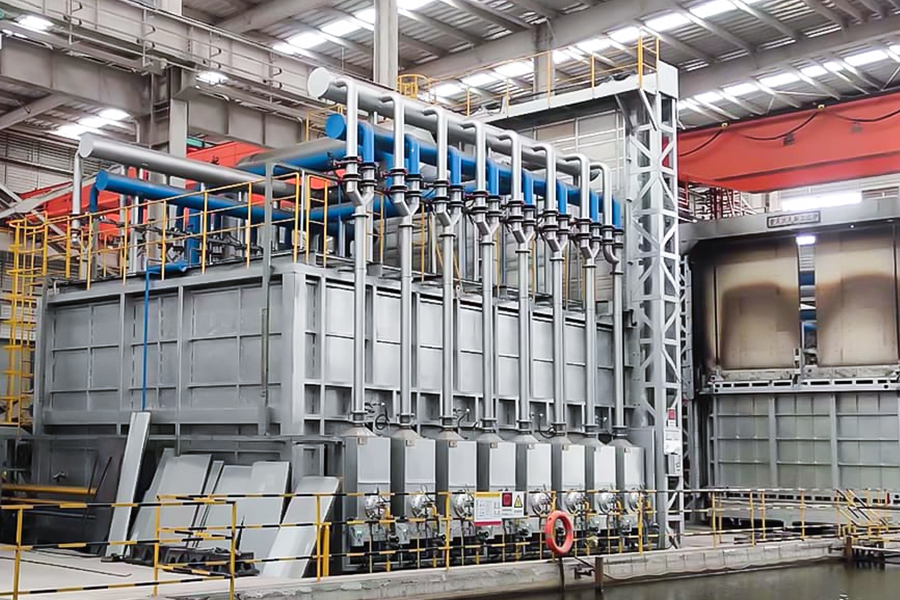 Печь для термообработки
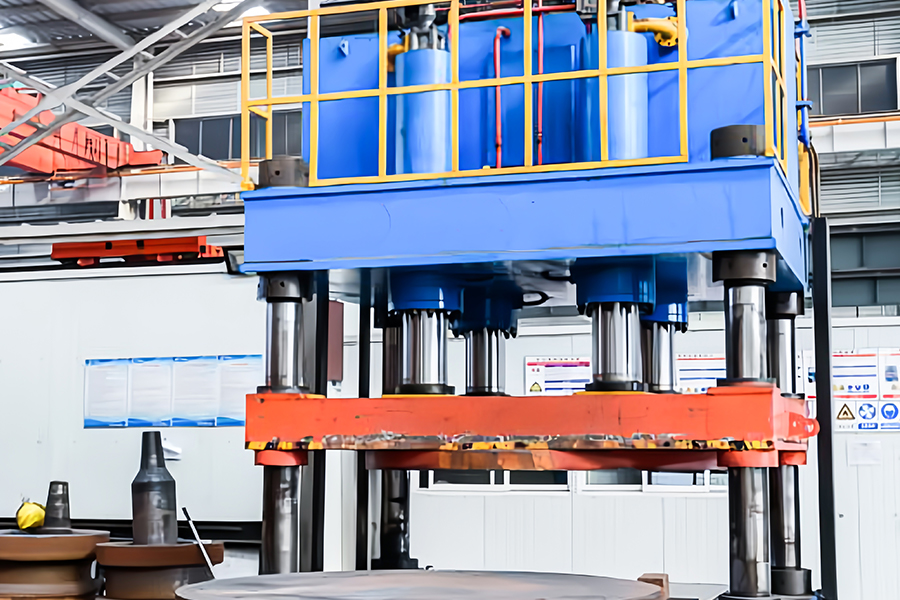 Выпрямитель
№ 1317, улица Ганчэн, город Дацзинь, провинция Чжэнцзян, Чжэнсу, Китай
WhatsApp:+86-151 5156 6388 Terry Huang
+86-151 5156 6388 Terry Huang
+86-138 1299 2607 Maggie Xia
Terry Huang -VP of Sales
[email protected]
Maggie Xia -VP of Sales
[email protected]

 Предыдущий